

 英语
 日语
アドレス
中国常州市武進区東胡塘鎮紡績工業区、213100
ひび割れずに曲がるバッグのバックル。 A hair claw printed as one piece, spring hinge included, with no assembly step. A cap brim insert that holds its curve after a season in a closet.これらはアクセサリー スタジオが実際に依頼したもので、共通の特徴があります。それは、その価値が表面の柔らかさではなく、形状とフィット感から来ているということです。
この違いによってパターンが説明されます。積層造形は、部品を正確に成形したり、少量生産したり、顧客ごとに変更したりする必要がある場合に、ファッション アクセサリーの分野でその役割を果たします。 It performs badly when a component has to drape, absorb moisture, or cost pennies at fifty thousand units. For most labels the workable answer is a hybrid: printed structure and hardware, woven textile wherever skin, drape or hand-feel matters.
コンテンツ
Strip away the trend language and the advantages come down to five production facts:
持続可能性、パーソナライゼーション、市場投入までのスピードに関する主張はすべて、これら 5 つのポイントから導かれますが、そのうちの 1 つが欠けると崩れてしまいます。
射出成形では、均一な壁、抜き勾配、およびスライドのないアンダーカットが必要です。これらの制約のそれぞれにより、コストが追加されたり、設計オプションが削除されたりします。印刷パーツには、バックル内の一体型カンチレバー ラッチ、サングラスのテンプルのリビング ヒンジ、またはヘッドバンドのバネのように曲がる格子を搭載できます。
同じ自由が表面にも当てはまります。コーデュロイ ストラップのウェールを反映したリブ、コード ロックの刻み付きグリップ ゾーン、装飾プレートの細かいキルティング テクスチャを、追加料金なしでファイルに組み込むことができます。問題は、印刷には独自のテクスチャ (焼結部品の粉末粒子、押し出し部品の層ライン、樹脂のサポート マーク) があるため、これらの表面を後から隠すのではなく、周囲に合わせてデザインする必要があることです。
The conclusion first: printing wins below roughly a few hundred units per design and loses above a few thousand simple parts. The break-even point sits wherever the amortized tooling cost of the conventional route equals the per-part premium of printing.
| ルート | 工具費 | 実用的な最小バッチ | 最初の部分までの時間 | どこに当てはまるか |
|---|---|---|---|---|
| 粉末床焼結 | なし | 1 | 2~5日 | 複雑な形状、少量生産、サイズごとのバリエーション |
| 樹脂印刷 | なし | 1 | 1~3日 | 細かいディテール、光沢のあるショーピース、フィットモデル |
| 射出成形 | 3,000~15,000ドル | 1,000~5,000 | 4~8週間 | ボリュームのあるシンプルなフラットパーツ |
| ダイカストメタル | 2,000~10,000ドル | 2,000 | 6~10週間 | 重量感のある金具、金属仕上げ |
| レーザーカットシート | 最小限 | 50-100 | 3~7日 | 平面的な 2 次元形状 |
単純な成形バックルは、数千ドルの工具に対して 5 万個の部品で 15 セント近くで落札される可能性があります。同等の印刷物は 1 枚あたり数ドルかかるため、500 枚印刷するとすでに安くなります。購入者が最も見逃しがちな項目は後処理です。染色、タンブリング、サポートの除去、手作業による研磨により、印刷部品のコストが 30 ~ 50% 増加する可能性があり、そこが見積価格の競争力の静かな理由です。
パーソナライゼーションは、ツール ロジックを再導入しない場合にのみメリットをもたらします。測定されたヘリックスに合わせてサイズ設定されたプリント イヤー カフ、頭囲から生成されたヘッドバンド、またはより重いテキスタイルに合わせて調整されたバッグ ストラップ アンカーはすべてパラメーターの変更から生まれます。本当の利点は、フィットの反復です。安価なバージョンを印刷し、1 日着用し、干渉を調整し、再度印刷します。
明確に言う価値のある限界があります。顧客が 40 の固定バリエーションから選択するだけの場合、これがバリエーション管理であり、オンデマンドで印刷するよりも成形在庫を保持する方がコストが安くなる可能性があります。 Printing pays when the variation is genuinely per-person or per-order.
通常、ハードウェアの承認がコレクションのボトルネックになります。鋳造とメッキの見積もりを作成し、サンプルを 6 週間待ちますが、ストラップに正しく取り付けられていないことが判明します。印刷されたサンプルはそのループを数日に圧縮します。パーツはレンダリングではなく実際のテキスタイルに対してテストする必要があるため、これは思っている以上に重要です。
柔らかいパイル生地の上に印刷された硬質のバックルは、成形されたアセタールのバックルとは異なる動作をします。つまり、表面の硬度、摩擦、取り付け部分の摩耗が異なります。 Sewing a printed prototype onto the real strap early exposes that before the mold is cut.
アクセサリーは見た目よりも使い心地で失敗することが多いです。 20 ~ 30% の密度の格子、中空のイヤリング本体、またはヘッドバンドの接触ゾーンの柔軟な素材により、圧力がかかる場所で正確にグラムを除去できます。実用的な数値: 焼結ナイロンの最小肉厚は約 0.8 ~ 1.0 mm、一般的な公差はプラスまたはマイナス 0.3 mm または 0.3 パーセント、繰り返し開閉する必要があるスナップ フィットのクリアランスは約 0.3 mm です。
皮膚接触にも注意が必要です。多孔質の焼結表面が油分や化粧品を閉じ込めるため、密封したり、染色したり回転させたりしても、肌に着用する部品を簡単に清潔に保つことができます。
印刷されたアクセサリーは、体積あたりの単価、鏡面光沢が必要な表面仕上げ、耐熱性の点で劣ります。夏に車内に放置された低温フィラメントは変形し、カバンや倉庫に保管されているものにとって重大なリスクとなります。また、押し出し成形品は層の境界を越えると強度が弱くなるため、曲げ加工で負荷がかかるクラスプでは、サプライヤーに任せるのではなく、印刷方向を指定する必要があります。
色もまた現実的な罠です。ハウスカラーに染色されたプリント部分は、あらゆる光源の下で同じ基準に染色された生地と一致するわけではありません。また、染色されたナイロンにはバッチごとのばらつきが存在します。サインオフする前に、日光の下および店舗の照明の下でペアを承認します。
サステナビリティに関する言葉には、形容詞ではなく文書が必要です。パウダーまたはフィラメントのリサイクル内容、サプライヤーが実際に実行しているリフレッシュレート、寿命終了時にプリント部分を 1 分以内にテキスタイルから分離できるかどうかを尋ねます。 A rigid plaque riveted through a woven strap makes the whole accessory harder to recycle, no matter how green the polymer.
Most wearable accessories are hybrids, and the textile half usually decides whether the piece is comfortable. A corduroy cap needs a brim insert and a rear adjuster; a crossbody bag needs strap anchors, a buckle and a base stud;ヘアリボンにはパイルを潰さずにグリップできるクリップ本体が必要です。
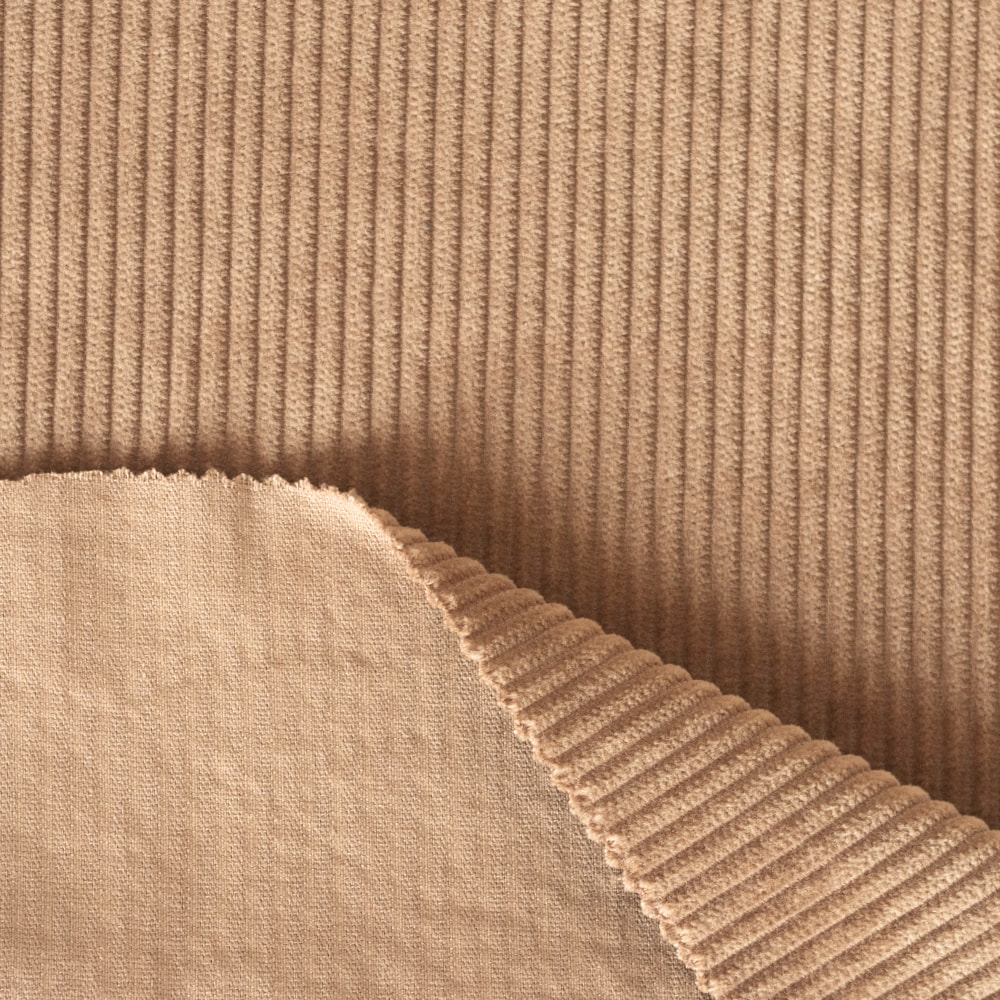
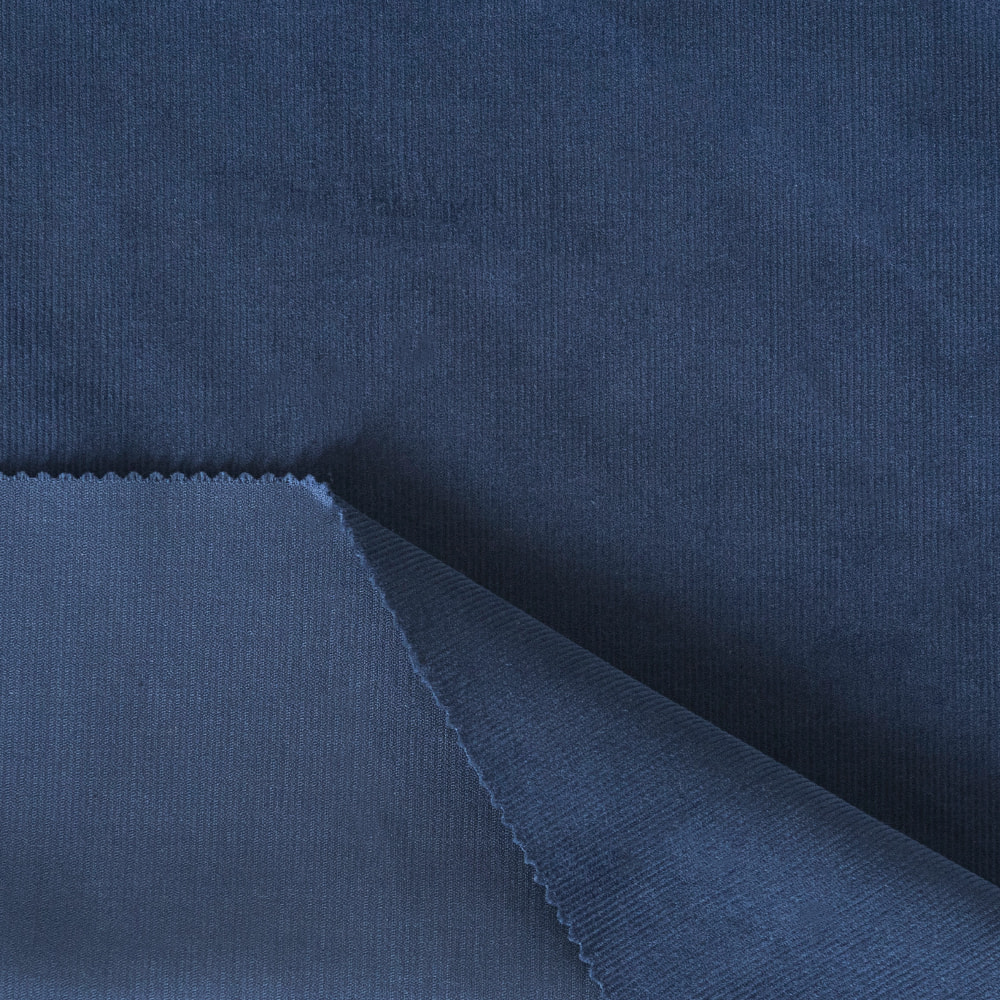
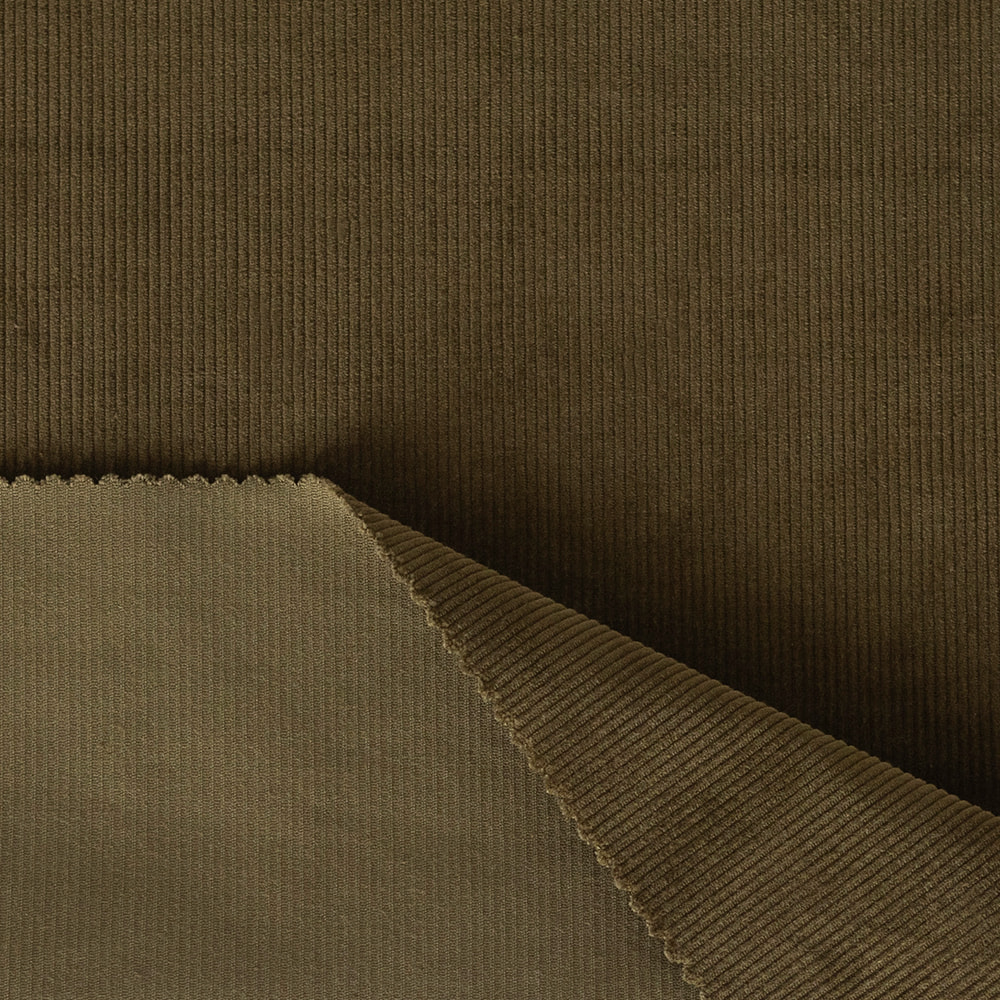
ソフトキャップ、豪華なヘアアクセサリー、小さなポーチには、細いウェールのストレッチコーデュロイがパイルを提供し、プリントされたシェルでは真似できない手触りを実現しています。
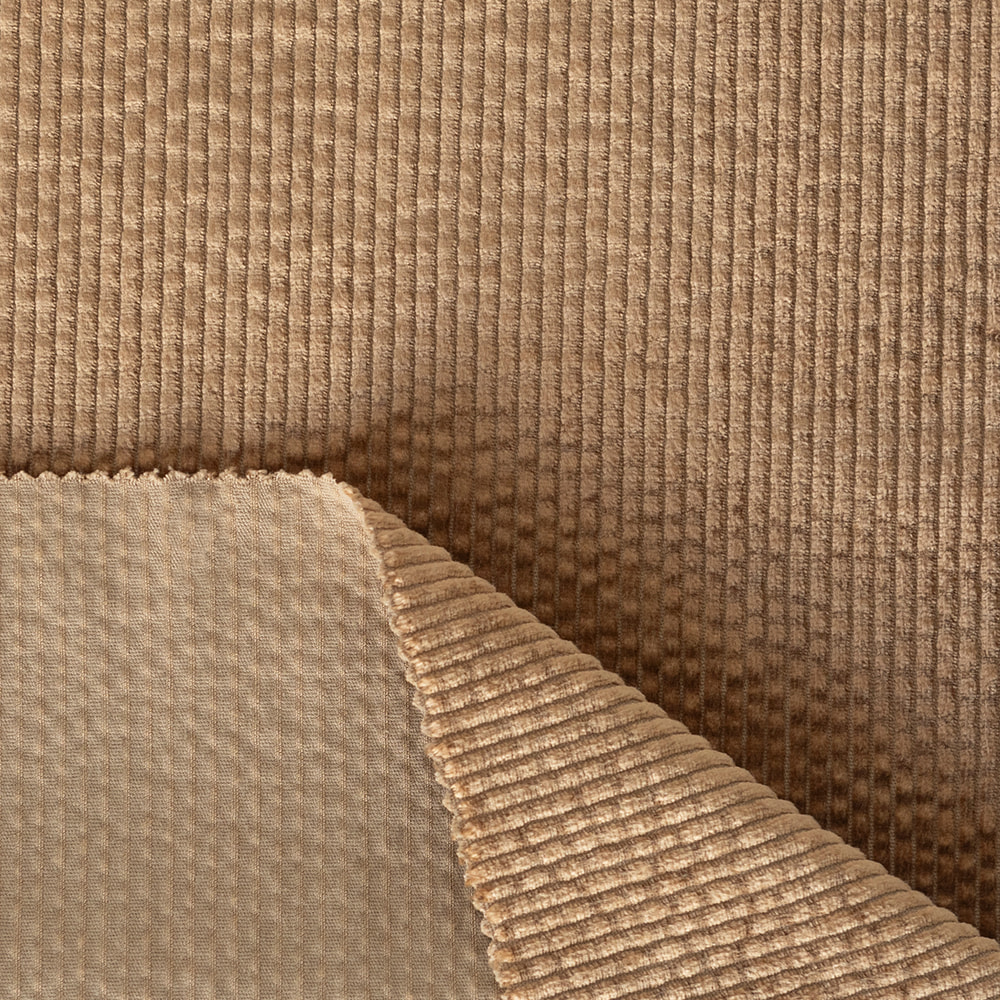
 6W Modal-Cotton Stretch Fine Wale Bubble Corduroy Soft, elastic fine-wale corduroy with a bubble fleece effect, suited to caps, plush accessories and small pouches that need pile and hand-feel. 製品を見る→
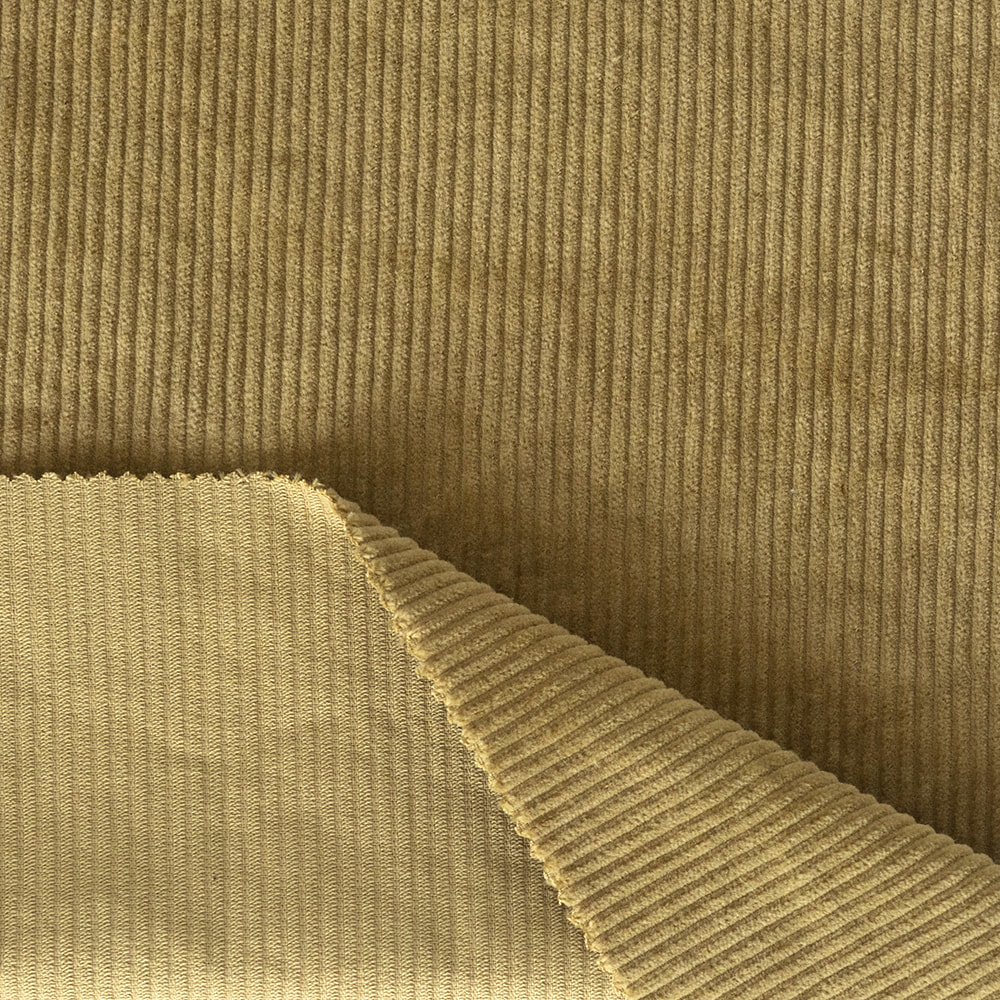
バッグパネル、ベルト本体、箱型ポーチなどの構造的なアイテムの場合、より目の粗い非伸縮性コットンコーデュロイが形状を保持し、ウェールに沿って裂けることなくリベットを受け入れます。
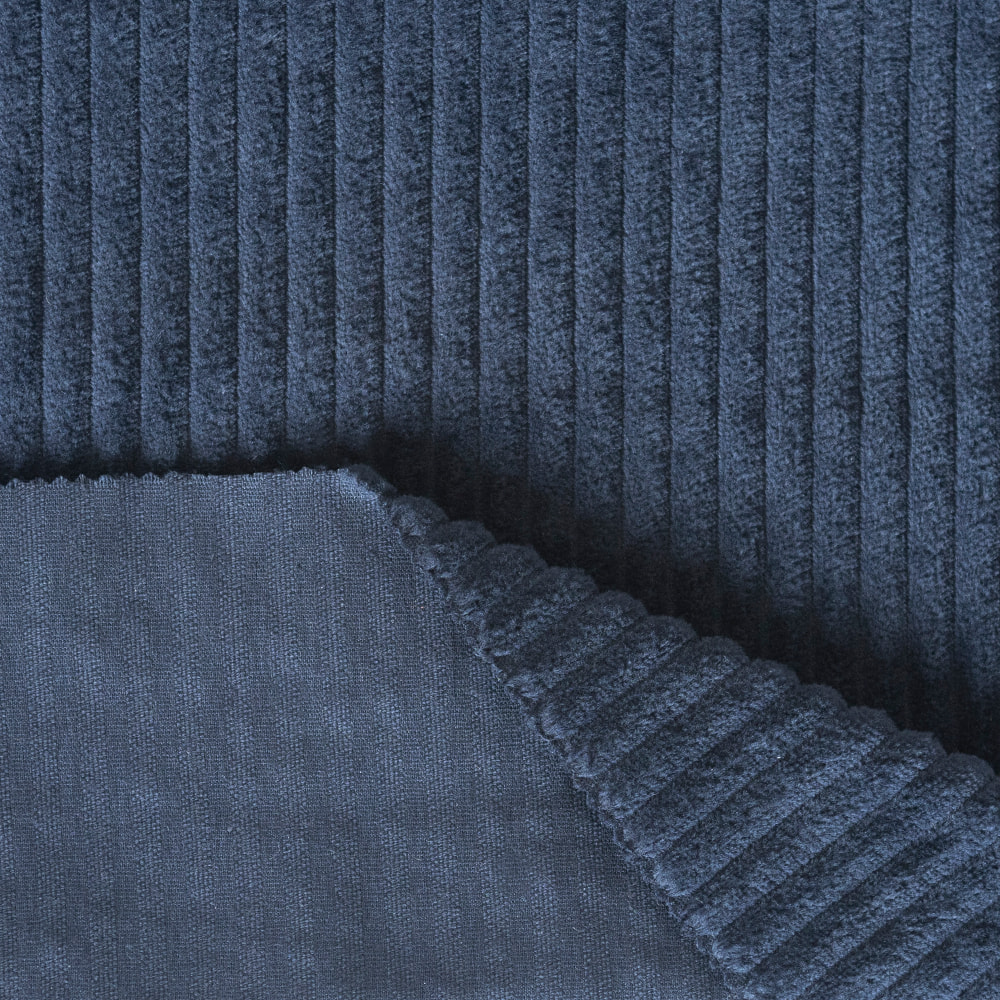 6W Rough Cotton Non-Stretch Corduroy Upholstery Fabric 厚くて粗い 6 ウェールのコットン コーデュロイは、非伸縮性生地が形状を維持する必要がある構造化されたバッグパネル、ベルト本体、および箱型ポーチに適しています。 製品を見る→
耐久性を決めるのはアタッチメントの細部です。少なくとも 1.5 mm の印刷された穴を縫い合わせてアイレットで補強するか、単層にまっすぐリベットで固定するのではなく、印刷された部分を 2 枚の生地層の間に挟んで固定します。 Keep hard edges away from pile, and specify that the assembled piece survives a 30 to 40 degree wash cycle if the care label promises it. Studios working with pattern and texture on the textile side, rather than on the printed component, often find more variety in 二重織りコーデュロイ構造 追加の印刷表面仕上げよりも。などのミル CLDCクロス weave and finish these fabrics in-house, which shortens the loop when a strap width or a pile height has to change alongside the hardware.
Printed accessories are not a replacement for textiles; they are the structural half of a piece whose comfort still comes from cloth. Specify both halves together and the economics work; specify the printed half in isolation and the accessory either costs too much or feels wrong in the hand.
ご不明な点がございましたら、お気軽にお問い合わせください。

+86 139 6116 7127

Eメール: cloud@jacquardcloth.com

中国常州市武進区東胡塘鎮紡績工業区、213100
